

阶梯钻钻削铝合金刀具结构及参数优化
发布日期:2026-10-16
阶梯钻钻削铝合金刀具结构及参数优化
针对钻削铝合金时轴向力过大导致制孔质量差等问题,建立阶梯钻和传统麻花钻钻削6061铝合金仿真模型,并通过钻削实验对比分析两种钻头的制孔质量,同时验证了仿真模型的准确性。刀具结构与制孔质量密切相关,设置不同直径比λ(第一直径与第二直径的比值)的阶梯钻进行钻削模拟,对比钻削过程中产生轴向力的大小和平均毛刺高度。在此基础上,采用响应曲面法对阶梯钻刀具几何参数进行优化,以第一顶角θ1、第二顶角θ2以及螺旋角β 为变量,通过响应面模型分析得出不同因素对轴向力的影响规律与最优参数组合。结果表明:改进后的阶梯钻与传统麻花钻相比,具有更小的轴向力和更好的加工性能。当阶梯钻的直径比为0.6时,刀具最优几何参数组合θ1为90°、θ2为106°和β为28°。
关键词:阶梯钻削;轴向力;直径比;响应曲面法;参数优化
0 引言
6061 铝合金(Al6061)具有良好的加工性能和耐腐蚀性能,且密度小、强度高,被广泛应用于航空航天、汽车制造、光学器件等领域,其中飞机的机翼面板和飞机舱壁板、以及汽车的车身面板等零部件的加工离不开钻削工艺[1]。钻削是机械制造中最经济、最有效的制孔加工工艺之一。
各项研究表明铝合金板材钻孔过程中产生的轴向力对加工效率、制孔质量和刀具耐用度等都有很大影响[2-4]。钻孔中的制孔质量被认为是组件安全组装的先决条件,确保产品完整性和功能使用寿命[5]。WANG 等[6]建立了聚晶金刚石(PCD)阶梯铰刀在干、湿两种工况下扩孔铝合金时的离心力振动模型,得出了轴向力是影响孔质量的重要因素的结论。为此,国内外学者进行了大量研究,以找到减小轴向力并提高制孔质量的方法。FLACHS 等[7]采用力学建模方法,发现了阶梯钻在钻削Al7075-T651 板材的过程中,使用直径比较小的阶梯钻能有效减小轴向力,从而抑制毛刺的形成。洪常意[8]针对钻削铝合金板材的钻锪复合刀具,优化了钻尖结构,并添加了扩孔部分,有效减小了轴向力,进而控制了毛刺尺寸,提高了制孔质量。FEITO 等[9]使用阶梯钻加工碳纤维增强聚合物基复合材料(CFRPs),发现相较于普通麻花钻,阶梯钻能够有效降低钻孔过程中钻头对工件的轴向力和扭矩,从而可减轻CFRPs 的分层损伤。刘姿[10]进行了三尖麻花钻和传统麻花钻钻孔加工对比试验,发现三尖麻花钻的切削性能明显优于传统麻花钻,同时可减少加工孔的出口毛刺。刘雪勇[11]运用DEFORM 软件对阶梯钻钻削高强度钢的过程进行了仿真模拟,发现阶梯钻独特的结构可以在一定程度上起到减小钻削力、降低刀具磨损以及减轻出口毛刺的作用。魏龙飞等[12]建立了皮质骨钻削模型,采用中心复合设计方法研究钻削工艺参数对轴向力的影响,并通过遗传算法找出了皮质骨钻孔中轴向力最小时的最优钻削参数组合。
本文通过优化刀具结构提高制孔质量,利用有限元仿真软件对麻花钻与阶梯钻钻削Al6061 进行仿真分析,并通过实验进行验证。对比不同直径比的阶梯钻钻削后产生的平均毛刺高度和轴向力大小,通过响应曲面法中的中心复合设计方法(CCD)优化阶梯钻刀具几何参数。
1 钻削仿真模拟与钻削实验
1.1 钻削仿真模拟
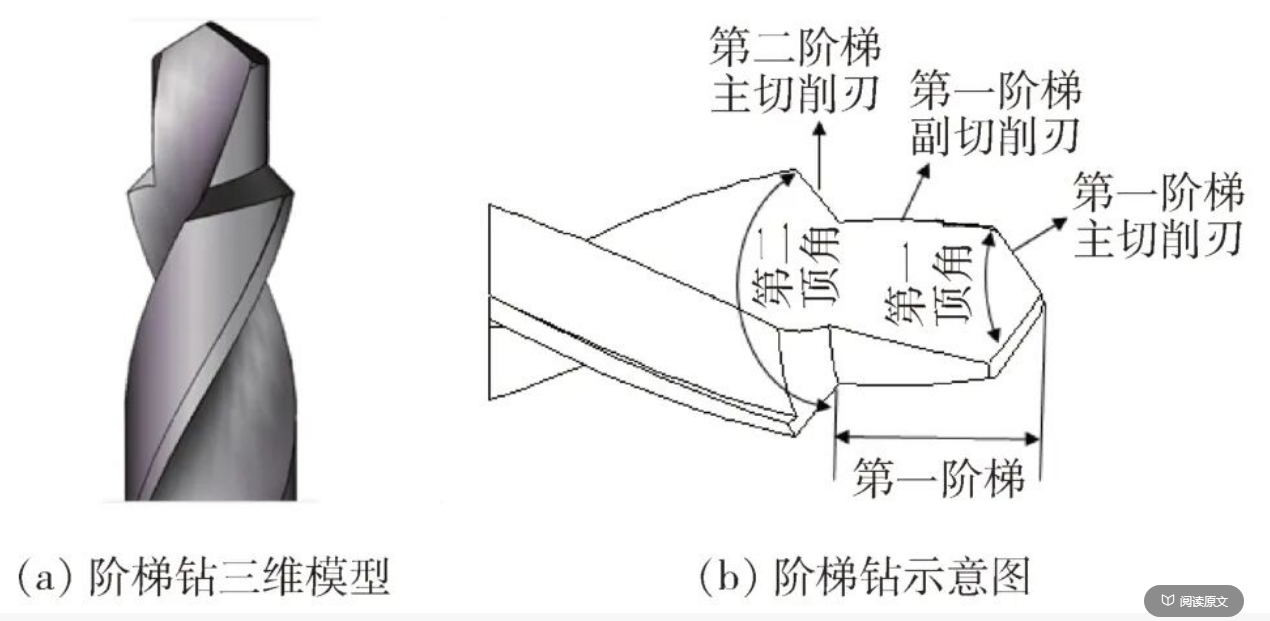
采用有限元分析软件分别对麻花钻和阶梯钻钻削Al6061 的加工过程进行仿真研究。建立阶梯钻的刀具模型如图1 所示。阶梯钻第一直径为2 mm,第二直径为3 mm;麻花钻直径为3 mm。阶梯钻钻削仿真模型如图2所示。刀具网格全局尺寸设为0.24 mm,并将刀具前部切削刃网格加密,网格尺寸细化为0.07 mm;Al6061网格属性为六面体单元,网格全局尺寸为0.05 mm。基于加工条件,合理设定边界条件,切向接触属性选择罚函数摩擦模型。
工件材料为Al6061,刀具材料选用硬质合金YG6X。选取Johnson-Cook 本构方程,其力学表达式[13]为:
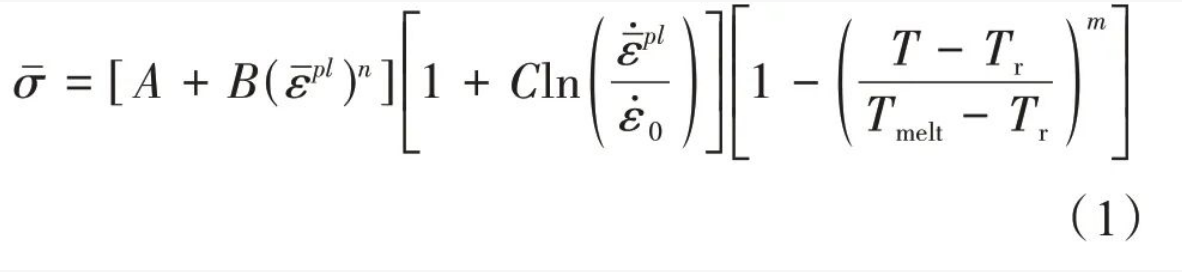
式中:为等效应力,MPa;
为等效塑性应变;
为等效塑性应变率,s-1;
为参考应变率,s-1;T 为工作温度,℃;Tmelt 为融化温度,℃;Tr 为参考温度,℃;A、B 和C 分别为材料的初始屈服强度、参考应变率下的应变硬化模量和应变率强化参数;n 为材料应变硬化指数;m 为材料热软化指数。
为了匹配所使用的Johnson-Cook 本构模型,选取Johnson-Cook损伤模型,其公式为:
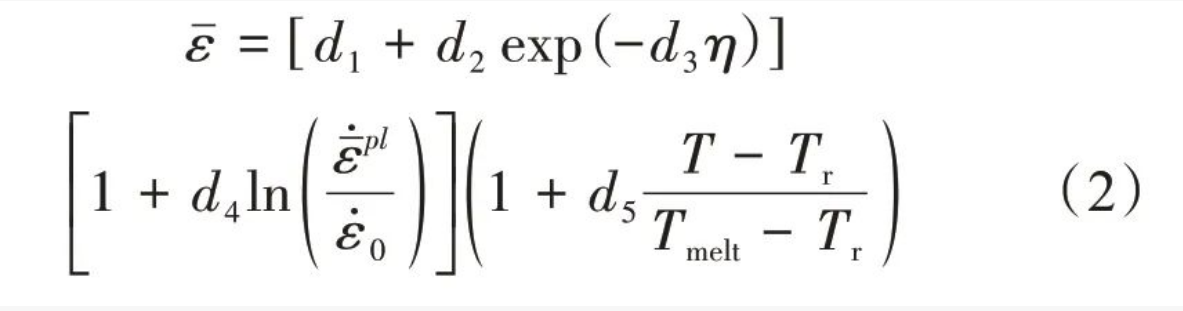
式中:为材料的失效塑性应变;η 为材料的应力三轴比;d1~d5为材料的失效参数。
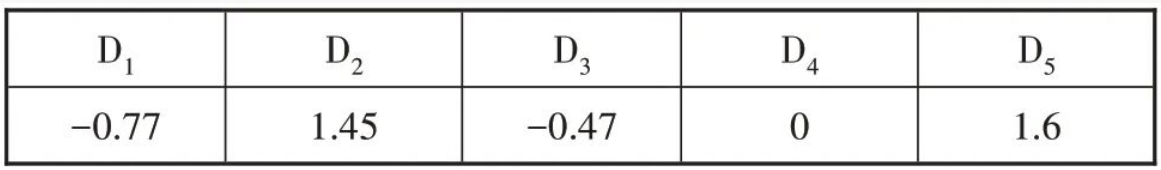
表1 为工件与刀具材料物理性能参数。表2 和表3 是Al6061 的Johnson-Cook 本构参数和损伤失效模型参数[14-15]。
表1 工件与刀具材料物理参数
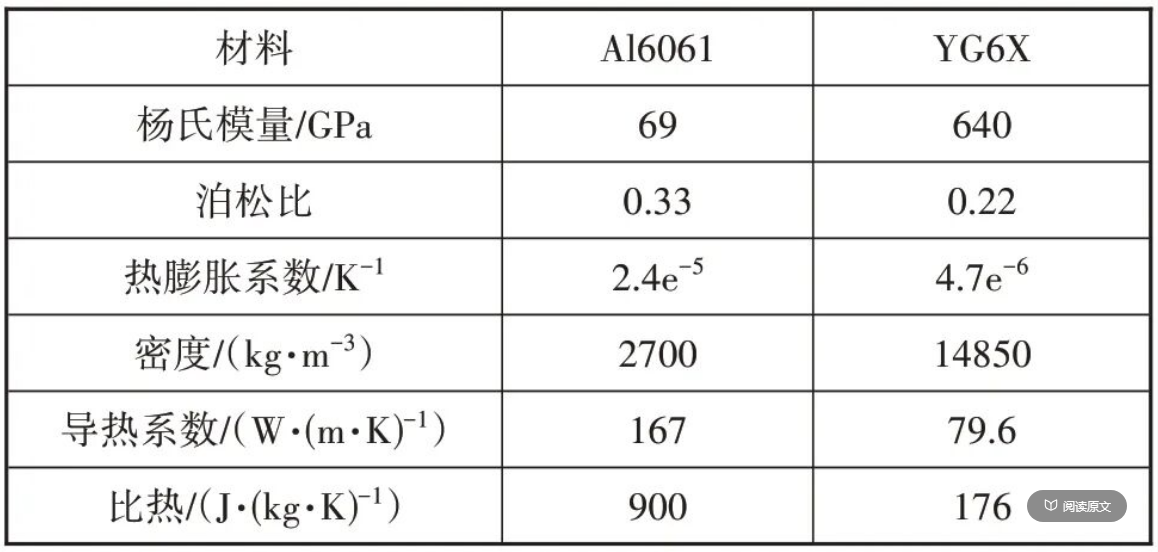
表2 Al6061的Jonson-Cook本构模型参数
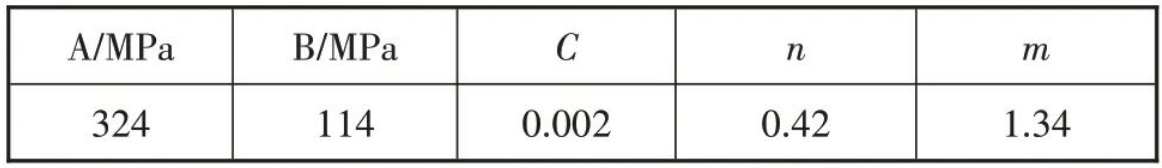
表3 Al6061的Johnson-cook损伤失效模型参数
设置好刀具和工件的形状尺寸和材料属性等参数后,确定钻削的进给量f 为0.2 mm/r,切削速度v 为180 m/min,进行麻花钻与阶梯钻钻削过程的有限元仿真。
1.2 钻削实验
为验证仿真的准确性与比较两种钻头的加工性能,进行麻花钻与阶梯钻钻削Al6061 实验,实验加工参数同仿真设置一致。实验机床:TC500R立式钻铣加工中心。实验刀具:选择基体材料为YG6X 的麻花钻和阶梯钻。工件材料:Al6061。并使用JR-YBCL-III25 压电式三向测力传感器对轴向切削力进行测量。实验平台如图3所示。孔形貌采用HDS-5800超景深三维显微镜进行观测和分析。
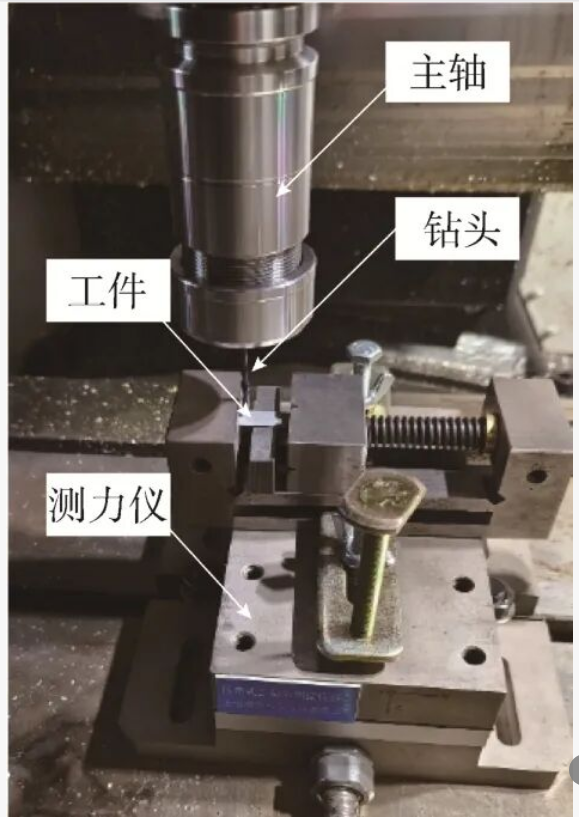
图3 实验平台
2 结果与分析
2.1 实验制孔入口形貌分析
利用超景深显微镜对两种钻头加工后的孔进行观察,得到麻花钻与阶梯钻制孔入口形貌如图4 所示。相比于阶梯钻,麻花钻入口形貌较差,在制孔入口出现严重的灼烧现象,这导致其孔入口表面受损的范围更大。因为钻削过程中会产生高温,切屑携带大量热量,而阶梯钻的第一阶梯钻头在加工时起到扩孔的作用,部分切屑通过扩孔排出,从而减少了切屑与工件之间的摩擦,因此减轻了表面灼伤现象。图4(a)所示红色虚线所包围的是麻花钻在制孔时形成较大的冠状毛刺;图(b)阶梯钻则基本生成均匀毛刺,毛刺高度较小。通过对比入口表面形貌以及毛刺发现,阶梯钻在制孔过程中相比麻花钻具有更好的制孔质量。
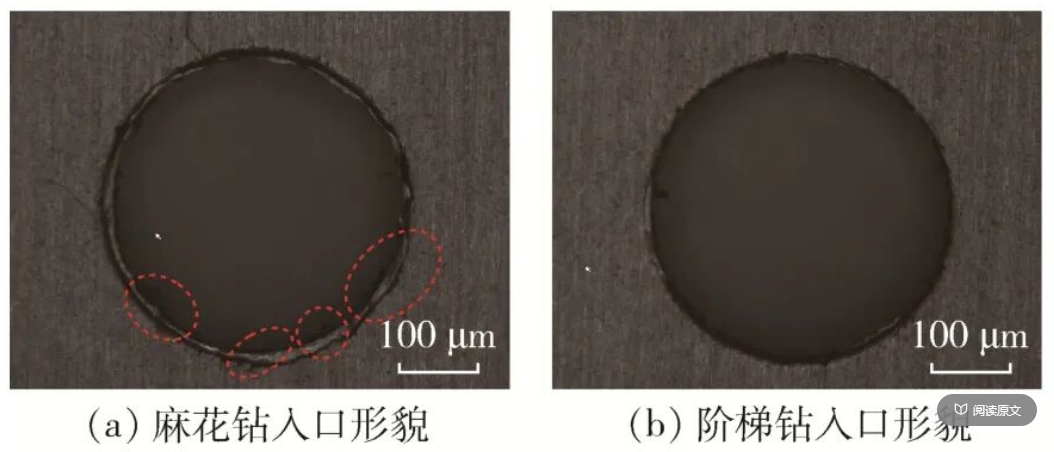
图4 两种钻头制孔入口形貌
在钻孔过程中,毛刺的形成是一个主要问题,会影响最终产品的制孔质量,从而影响零件满足预期功能的能力。大量研究表明,钻孔过程中产生的轴向力是影响毛刺形成的重要因素[16-18]。
2.2 麻花钻与阶梯钻轴向力对比分析
在相同的加工参数下,图5为麻花钻钻削仿真所得的轴向力曲线,右上角为麻花钻钻削实验所得轴向力曲线。麻花钻钻削过程主要分为三个阶段,A阶段为钻尖开始加工工件到主切削刃全部进入工件,钻头开始钻入铝合金时,轴向力会急剧增加,直到刀具完全进入铝合金;B阶段为主切削刃在工件内稳定钻削阶段,力在60 N上下波动;C阶段为刀具从工件底部逐渐钻出的过程,轴向力逐渐降为零[19]。钻削仿真轴向力曲线图的趋势和轴向力仿真值的大小与实验相似,验证了仿真的准确性。
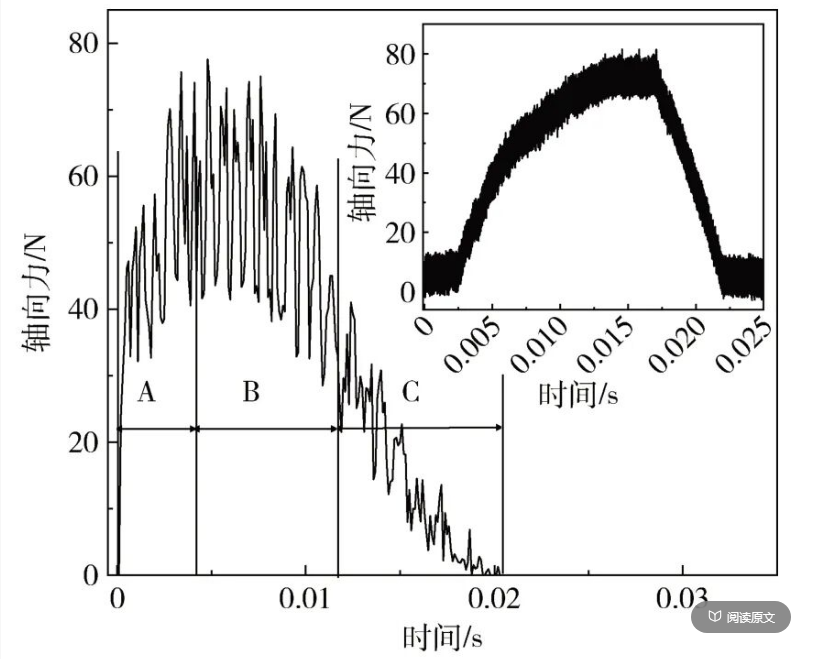
图5 麻花钻轴向力
图6为阶梯钻钻削轴向力仿真结果,曲线可分为七个阶段:A阶段为钻尖开始钻入到第一阶梯主切削刃整体钻入工件阶段;B阶段为第一阶梯主切削刃稳定钻削阶段,力在45 N 上下浮动,设置为最大稳定阶段;C阶段为第一阶梯主切削刃钻出阶段,伴随着第一阶梯主切削刃的钻出,轴向切削力逐步下降;D阶段为第一阶梯副切削刃在切削工件;E、F、G 阶段同A、B、C 阶段相似,E 阶段为第二阶梯主切削刃钻入阶段;F 阶段为第二阶梯主切削刃稳定钻削阶段,此时为最小稳定阶段;G阶段为第二阶梯主切削刃钻出阶段,随着切削刃钻出,轴向切削力逐渐降低。
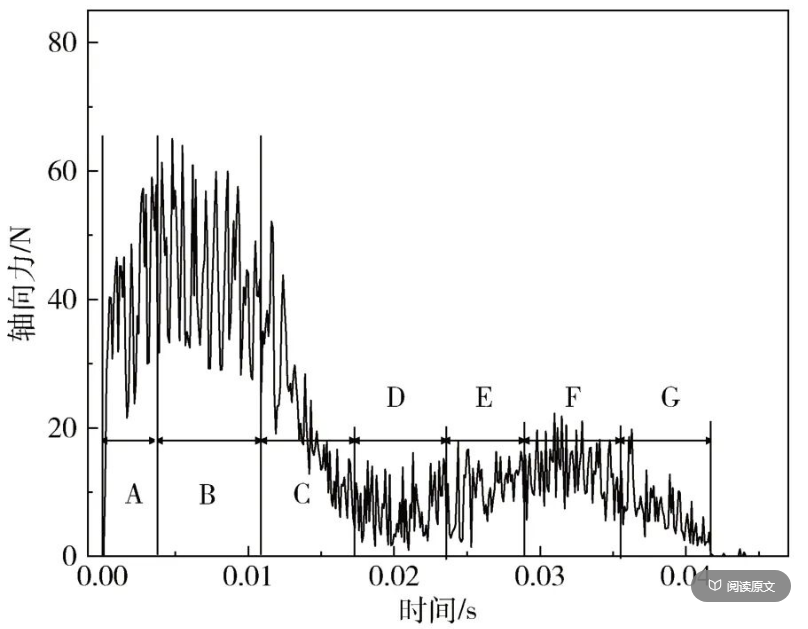
图6 阶梯钻轴向力
对比图5 和图6,阶梯钻比麻花钻有效降低了轴向力。阶梯钻采用阶梯式设计,在钻削时可以将切削力分解成多个阶段,起到了缓冲作用,因此轴向力相对较小。此外,阶梯钻的第一阶梯钻头直径较小,钻头横刃长度也相对较小,也有助于减小轴向力。
2.3 不同直径比的阶梯钻钻削分析
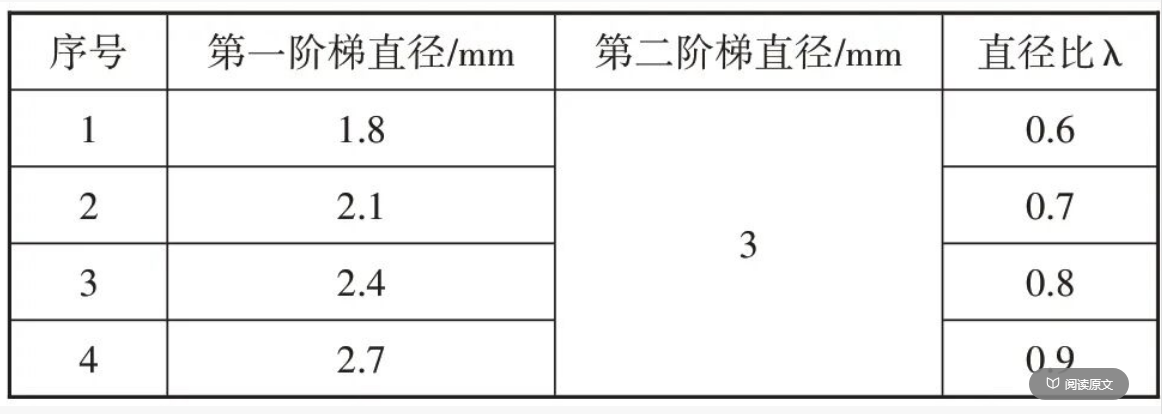
通过单一变量法,对不同直径比λ(第一阶梯直径与第二阶梯直径的比值)的阶梯钻钻削过程进行有限元模拟。在使用阶梯钻进行钻削加工的过程中,λ 的设置对于阶梯钻有着较大的影响。当阶梯钻第一阶梯直径过小时,整个阶梯钻的强度难以保证;第一阶梯直径过大时,难以形成有效的第二切削刃,同时,第一阶梯的直径较大会相对减小钻头的容屑区域,产生的切屑难以及时排出,导致切屑对孔壁产生刮伤。XIA等[20]通过实验验证,为了获得更好的加工性能,第一阶梯直径不应小于第二阶梯直径的60%。因此,在试验过程中选择了表4 中四组不同直径比λ的阶梯钻进行仿真分析。
表4 阶梯钻直径比λ
毛刺通常发生在孔的入口和出口,本文主要考虑出口毛刺的高度,因为出口毛刺比入口毛刺更严重,更容易导致零件报废[21]。为了测量不同λ值的阶梯钻钻孔后出口表面形成的毛刺,如图7(a)所示,以45°的间隔对每个孔进行切片;如图7(b)所示,通过测量峰值与出口表面之间的距离来确定毛刺高度[22-23]。对于每个孔,平均毛刺高度计算为测量的8 个毛刺高度值的平均值,计算结果如表5 所示。结果表明λ为0.6,出口处毛刺平均高度最低。
表5 制孔出口毛刺平均高度
图7 毛刺高度测量方法
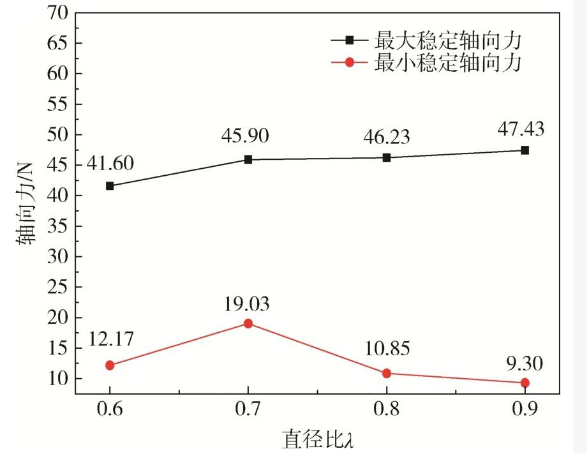
图8为不同直径比λ的阶梯钻钻削Al6061材料工件时,两个稳定阶段平均轴向力(最大稳定轴向力和最小稳定轴向力)的变化曲线。由图8发现:λ为0.6 时,最大稳定轴向力最小,因为λ 为0.6 时,第一阶梯的主切削刃长度最小,在钻削材料时需要克服的阻力也较小;λ 为0.9 时轴向力的最小稳定轴向力值最小,此时阶梯钻第二主切削刃长度和去除材料层厚度随着第一阶梯直径的增加而减小,因此产生的轴向力降低;而λ 为0.7 时最小稳定轴向力最大,导致整体平均轴向力上升,这表明当阶梯钻的直径比设置不合理时,轴向力不仅不能减小,反而会增加。综合考虑,当λ 为0.6 时钻削Al6061 时所受平均轴向力最小和出口处毛刺平均高度最小,在后续刀具几何参数优化中采用λ为0.6的阶梯钻钻头。
上一篇:国庆放假通知!!
下一篇:铣刀刀粒前刀面轮廓与刀片的转位