一、可转位铣刀刀粒前刀面轮廓
1. 前刀面轮廓的基本概念
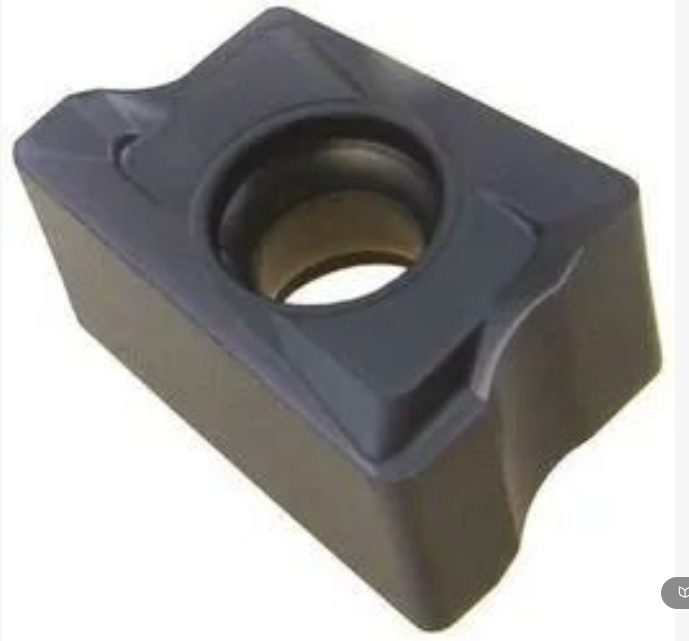
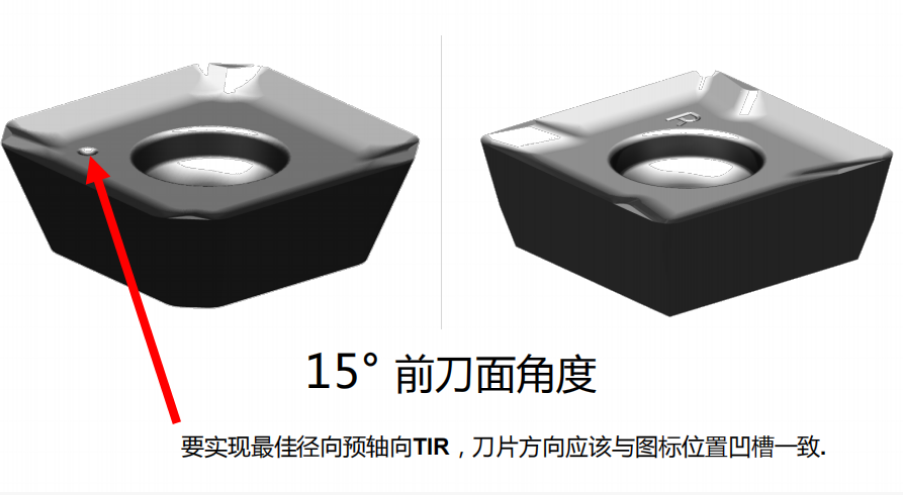
刀片前刀面是切屑流出时所经过的刀面 。现代可转位刀片的前刀面通常不是简单平面,而是带有断屑槽(槽形)的复杂轮廓,其目的不仅在于形成前角,还在于实现断屑、排屑、控制切削力和保证刃口强度。刀片槽形(前刀面轮廓)在很大程度决定了切削过程,每种槽形都是专为覆盖推荐的进给量和切削深度范围而设计的 。前刀面轮廓是刀片压制时的关键几何参数之一,连同断屑槽型、装夹孔一起,直接决定刀片的切削性能 。
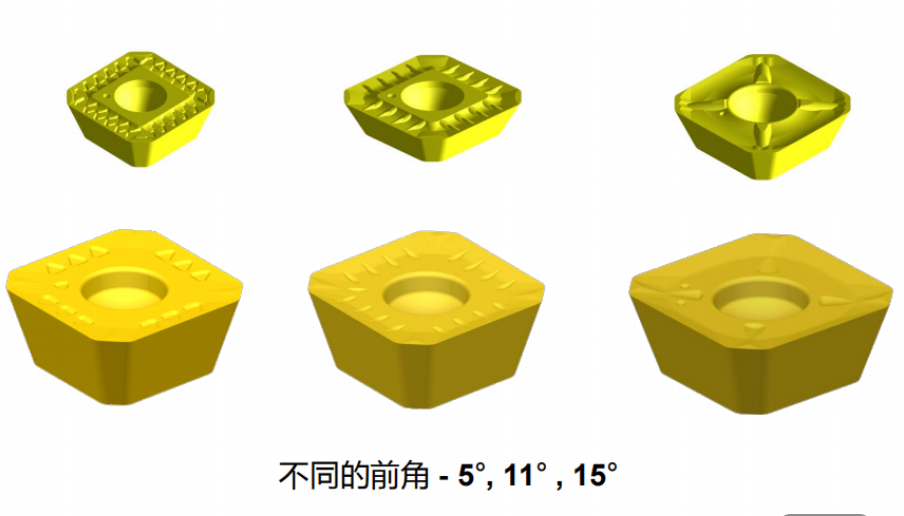
2. 前刀面轮廓的分类
不变截面槽形:刀片主切削刃上每一点法向截面前角基本不变(如 A、G、H、V 型)可变截面槽形:主切削刃上每一点法向前角变化,断屑范围更宽、更稳定
开口式槽形:槽的一端开放(如 A、Y、K、H、J 等)封闭式槽形:槽被封闭、两侧切削刃相连(如 V、M、W、G、P 等)
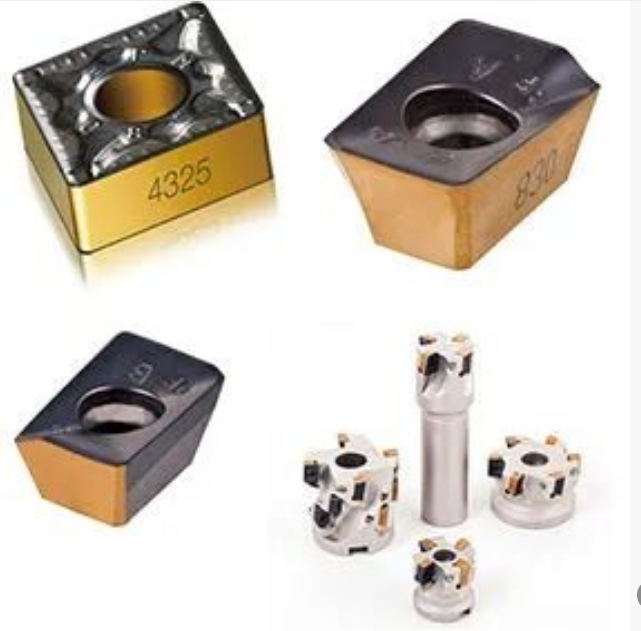
3. 断屑槽的基本截形(前刀面法向轮廓)
| | |
|---|
| 一段直线+一段圆弧,最常用。槽宽 W=1~7mm,圆弧半径 R=(0.4~0.7)W,出屑角 θ≤40° | R小→切屑卷曲半径小→易断屑;R过小→堵塞打刀;R过大→卷而不断 |
| | 切削刃强度较高,适合前角较大(25°~30°)场合,如切削紫铜等高塑性材料 |
| | |
| | |
4. 国标常见槽型轮廓
二、可转位铣刀刀片的转位
1. 可转位刀片与转位的概念
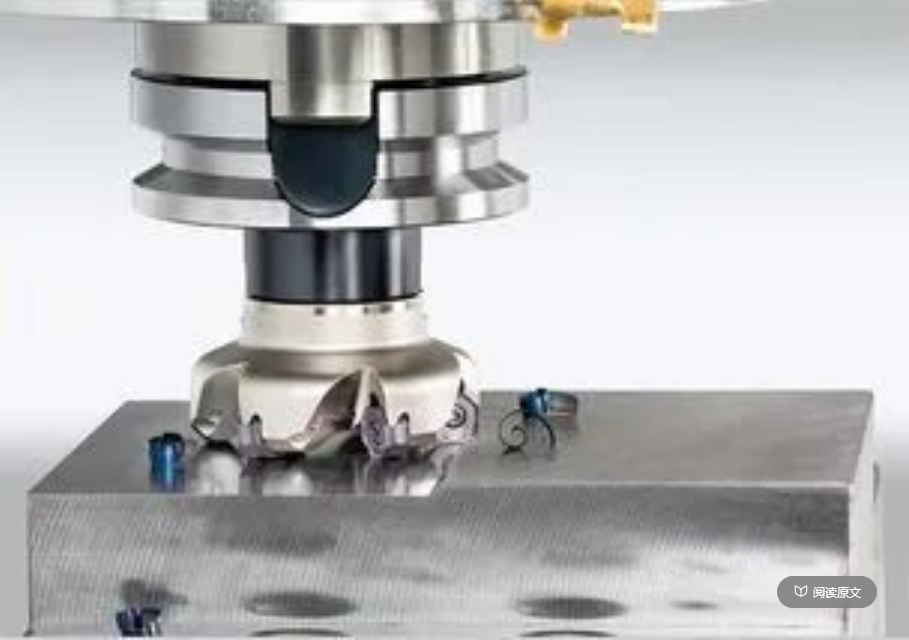
可转位刀片是指在一个刀片上具备两个或两个以上具有相同几何参数、相同相结构材料的切削刃,且各切削刃在直角或极坐标系中具备转位互换的对称性;当工作切削刃失效后,刀片经转位即可使未使用的新切削刃处于原工作切削刃的空间位置,并具备实施相同切削功能的能力 。可转位刀具是将预先加工好、带若干切削刃的多边形刀片,用机械夹固方法夹紧在刀体上;一个切削刃磨钝后,松开夹紧元件,将刀片转位使新切削刃进入工作位置,再夹紧即可继续使用。所有切削刃用钝后更换新刀片即可,无需更换刀体 。
2. 转位次数取决于刀片几何形状
3. 刀片转位的四项基本要求
| |
|---|
| 刀片转位或更换后,刀尖位置变化应在工件精度允许范围内 |
| 刀片、刀垫、刀杆接触面紧密贴合,经得起冲击和振动;夹紧力不宜过大,应力分布均匀,避免压碎刀片 |
| |
| |
4. 转位的操作流程(以典型面铣刀为例)
可转位铣刀由刀体、刀垫(刀片座)、刀片、楔块、双头螺钉等组成 。转位操作如下
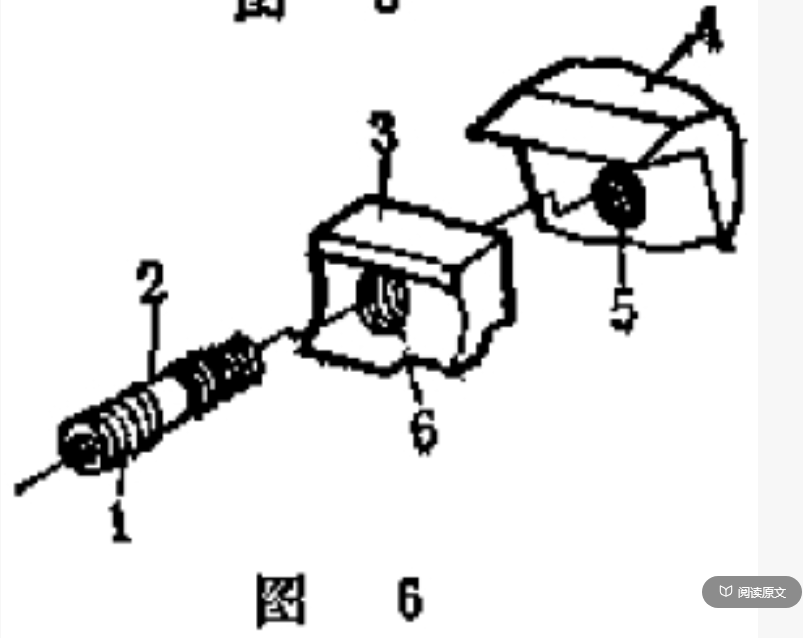
清理刀片定位面,保证定位面清洁将刀片转位,使新的切削刃进入工作切削位置重新夹紧,即可继续切削快速转位结构:采用左右旋螺纹的双头螺纹、楔块组合(图6)或弹簧楔块结构,只需用一把特制扳手压下长杆楔块、克服弹簧张力,即可快速松开刀片完成转位 。重切削时,夹紧元件不能因切削热发生热变形而卡牢在刀体上,以免难以转位和更换 。
5. 面铣刀转位操作的特殊说明
(承受轴向力)夹紧力很大,只在刀齿轴向窜动、端面圆跳动超差时才松开调整前楔块夹紧力很小(d₀=200mm 时扭矩仅0.04N·m),只需保证刀片不飞出即可;拧紧前楔块扭矩过大会造成刀体、刀垫甚至刀片变形,严重降低刀具寿命
6. 刀片的定位方式
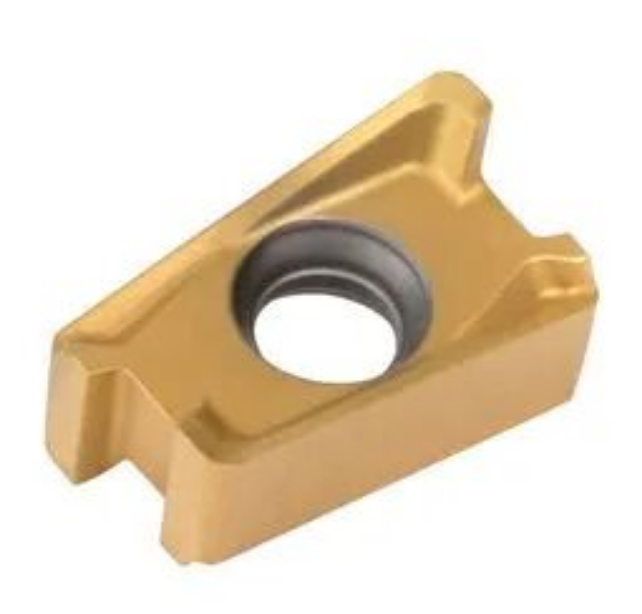
可转位面铣刀刀片最常用三点定位,可由刀片座或刀垫实现 :铣刀定位有主轴外径定位和内孔+心轴定位两种方式,后者定位基准与制造、检验、使用基准一致,精度高,目前广泛采用 。
7. 转位与重磨的关系
可转位刀片在使用中不需刃磨,用钝后直接转位或更换,因此又称"不重磨式刀片"。但随着贵重金属资源有限性考虑,刀片重磨技术的开发与应用已成为发展趋势,"可转位刀片"这一名称相对"不重磨刀片"更具面向未来的通用性 。