高锰钢的铣削及刀具参数选择
发布日期:2026-05-16
高锰钢就是锰的质量分数为11%~18%的合金钢。高锰钢的性能特点是塑性大(约为45钢的4倍)、韧性高(约为45钢的8倍)、抗拉强度也较高(约为45钢的2倍),故其切削加工性很差。高锰钢主要有以下特点:
切削时塑性变形大,加工硬化严重,导致切削力大。 由于高锰钢的切削力大,故切削功率增大,产生的切削热多,而高锰钢的导热性能又差,致使切削温度可达1000℃以上。因此,刀具磨损严重,允许的切削速度较低。 由于高锰钢的塑性大,切削时易产生积屑瘤,加工表面质量不易保证。此外,其线膨胀系数大,在切削热的作用下,工件容易变形,加工精度要求高的工件时,应予以注意。 切下的切屑韧性高,断屑困难。
(1)刀具材料的选择 切削高锰钢宜选用硬度高、有一定韧性、热导率大、耐热性能好的刀具材料,应优先选用陶瓷材料(Al2O3-TiC系),如AG2、AT6、SG4、LT35、LT55等。粗铣可选用非涂层硬质合金,如YC40、SC30;半精铣和精铣可选用涂层硬质合金,如YB11、SD15、YD10.2、YS25、YW3、813M、643、789等。用高速钢刀具加工高锰钢时,应优先选用TiN涂层刀具,或采用高性能高速钢,如W2Mo9Cr4VCo8、W12Mo3Cr4VCo5Si、W6Mo5Cr4V2Al、W12Mo3Cr4V3N等。
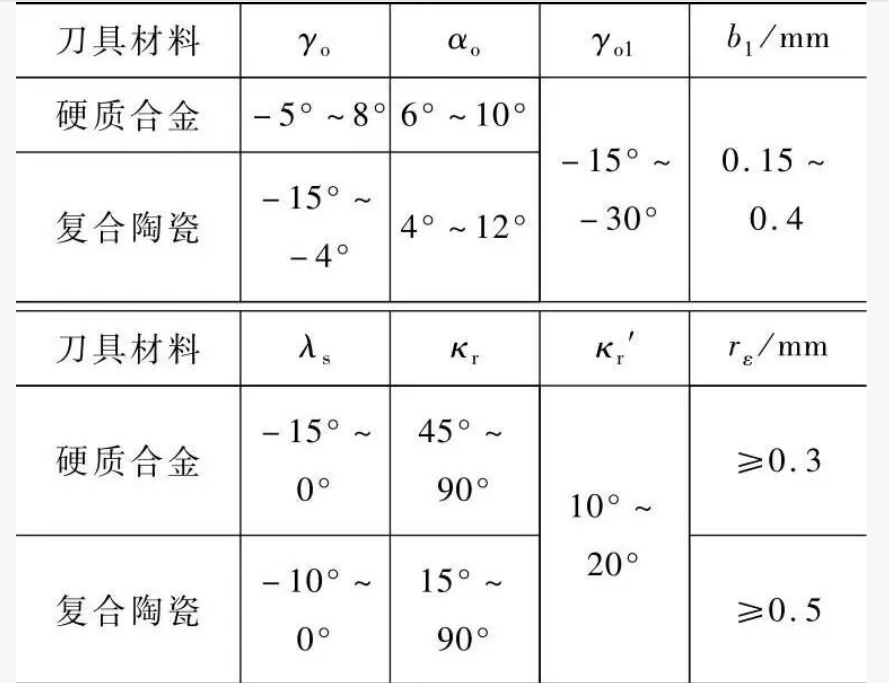
2)铣刀主要几何角度的选择 铣削高锰钢时铣刀的主要几何角度见表8-6。
(3)铣削用量的选择 铣削高锰钢时,背吃刀量ap宜取中等数值,这样既可避免切削力过大,又可避免切削刃在上一道工序形成的硬化层中切削而加速刀具磨损。一般地,粗加工的背吃刀量ap=3~6mm,精加工的背吃刀量ap为1mm左右。进给量宜取大值,而切削速度不宜太高,面铣刀铣削高锰钢时的铣削用量见表8-7。
(4)铣削高锰钢铣刀实例
1)可转位面铣刀。图8-5所示为可转位硬质合金面铣刀,工件材料为ZGMn13,硬度为180~220HBW。刀具材料可选用YS25、789等。可转位铣刀片具有11°法右角,双折线过渡刃,安装后形成1°18′小正前角、4°50′小正刃倾角,切削刃较锋利,可减小加工硬化。其切削用量:ap=1.5~3mm,fz=0.2mm/z,vc=30~60m/min。
表8-6 铣削高锰钢时铣刀的主要几何角度值