

什么是中心钻?其型式和规格有哪些?
发布日期:2026-05-23
为了保证轴类零件的同轴度,工件两端面上要用中心钻钻中心孔确定轴线的位置。中心钻有A型(不带护锥)、B型(带护锥)和R型(弧形)三种。中心孔圆柱部分的直径有1.00mm、1.60mm、2.00mm、2.50mm、3.15mm、4.00mm、6.30mm和10.00mm共8种,有储存油脂、保护顶尖的作用。
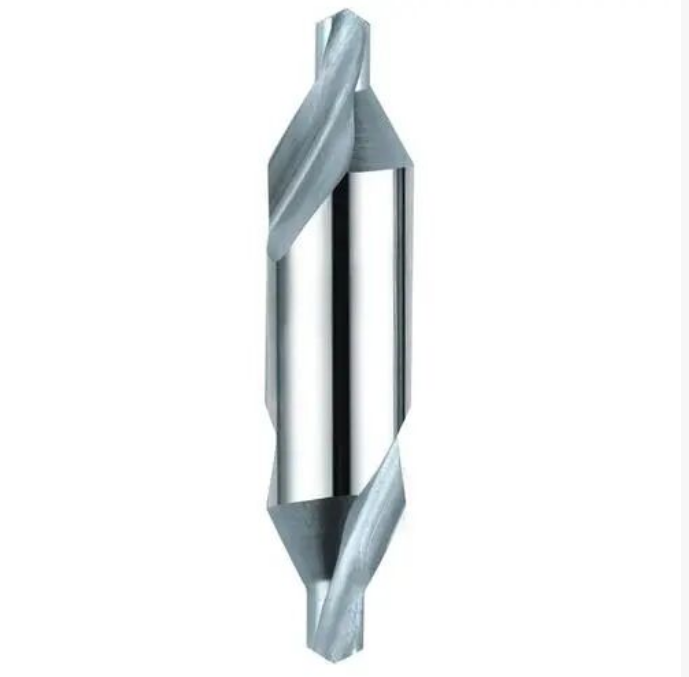
A型中心钻有60°圆锥面,精度低且没有护锥,用于一般精度工件。中心孔由圆柱和圆锥部分组成,适用于不需多次安装或不保留中心孔的零件,起定位和导向作用。
B型中心钻有120°护锥面,但和顶尖接触仍然是60°圆锥面,用于较高精度工件。中心孔的120°锥孔,可保护60°圆锥孔,适用于多次安装的零件。
R型中心钻刃口是圆弧,和顶尖接触是一条圆弧。圆弧接触面起到了保护作用,有利于多次重复使用。中心孔的圆锥母线为圆弧线,适用于定位精度要求较高的工件。
中心钻的规格 (单位:mm)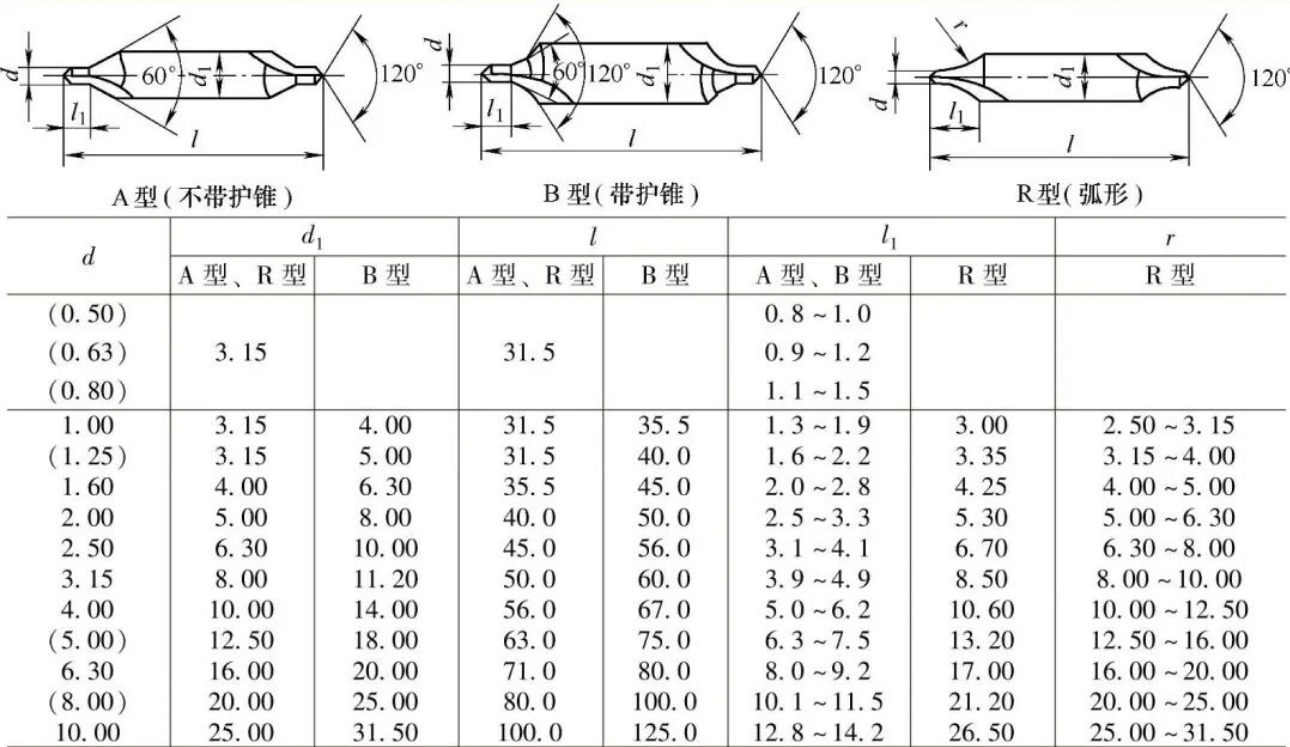
注:括号中的尺寸尽量不采用。
如何使用中心钻钻孔?
1)根据图样要求选择不同种类和不同规格的中心钻。
2)装夹中心钻的方法如下:
①用钻夹头钥匙逆向旋转夹头外套,张开三爪并装好中心钻,伸出长度为中心钻长度的1/3,然后用钻夹头钥匙顺时针方向转动钻夹头外套,使三爪夹紧中心钻。
②擦净钻夹头柄部和尾座锥孔,沿尾座套筒轴线方向将钻夹头锥柄部分,稍用力插入尾座套筒锥孔中(注意扁尾方向)。
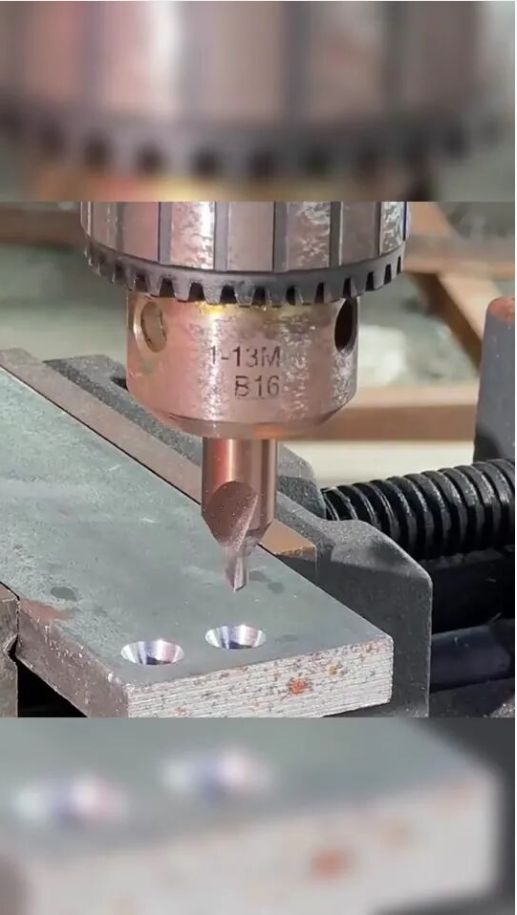
3)钻中心孔时的注意事项如下:
①一般普通中心钻可钻出60°锥角,带护锥的中心钻钻中心孔时,必须要将120°的保护锥钻出。根据机床尾座套筒锥度选择带莫氏锥柄的钻夹头。
②由于是在工件轴线上钻削,钻削线速度低,必须选用较高的转速(500~1000r/min),进给量要小。孔径越大,转速越小。
③工件端面必须车平,不允许出现小凸头;找正尾座,以保证中心钻和轴线同轴。
④中心钻起钻时,进给速度要慢,钻入工件时要用毛刷加注切削液并及时退屑冷却,钻削结束时应停留中心钻在中心孔中2~3s,然后退出,使中心孔光滑、圆整、尺寸准确。
上一篇:高锰钢的铣削及刀具参数选择
下一篇:顺铣和逆铣的核心区别