

渐变螺旋立铣刀设计与制作
发布日期:2026-06-29
为了提升立铣刀在钛合金等难加工材料切削中的性能,通过介绍渐变螺旋立铣刀的设计与制造方法,分析参数化建模、多目标优化及精密磨削工艺,提出一种基于渐变螺旋角的高效刀具结构。研究结果表明:渐变螺旋设计可有效降低铣削力和切削温度,优化后的刀具参数在保证刚度的同时提高了排屑能力。采用五轴数控磨削工艺可实现螺旋角的精确控制,刀具表面质量满足高精度加工要求,验证该设计在难加工材料切削中的优势。
关键词:渐变螺旋;立铣刀;实体建模;参数优化;砂轮;磨削
引言
为满足航空零部件的轻量化要求,在薄壁结构件中广泛采用钛合金。然而,薄壁结构件自身刚度低,加之其难加工的特点,导致其在制造过程中易产生变形、振动等问题,导致其加工精度及表面质量难以得到保障。在此种情况下,设计和制造渐变螺旋端铣刀具有十分重要的意义。
近几年来,国内外学者在立铣刀的研究方面有了一些重大进展。赖旭伟[1]等人以立铣刀磨损识别为研究对象,提出了一种以可解释性物理为导向的空间注意改善方法,对实现立铣刀磨损状态的精确监控、保证切削质量和刀具服役寿命具有重要意义。张富能[2]等人为改善球头铣刀的加工精度及表面质量提供理论支撑,并为实现球头铣刀加工技术的优化和刀具性能的提升奠定基础。施壮[3]等人通过预测铣削过程中的切削力,为立铣刀具的设计、工艺参数的优化奠定理论基础,从而提升刀具的切削效率与稳定性。
为满足需求,本文将以渐变螺旋立铣刀为切入点,对其设计与制作展开研究,期望研究成果可以为钛合金构件的高效、高精度制造奠定基础。
1 渐变螺旋立铣刀设计
1.1 渐变螺旋立铣刀实体建模
渐变螺旋立铣刀的三维建模是其设计的基础环节,对其几何特性及其参数关系的精确表达是十分必要的。在进行立铣刀造型之前,要确定其关键结构特性,图1为渐变螺旋立铣刀结构。
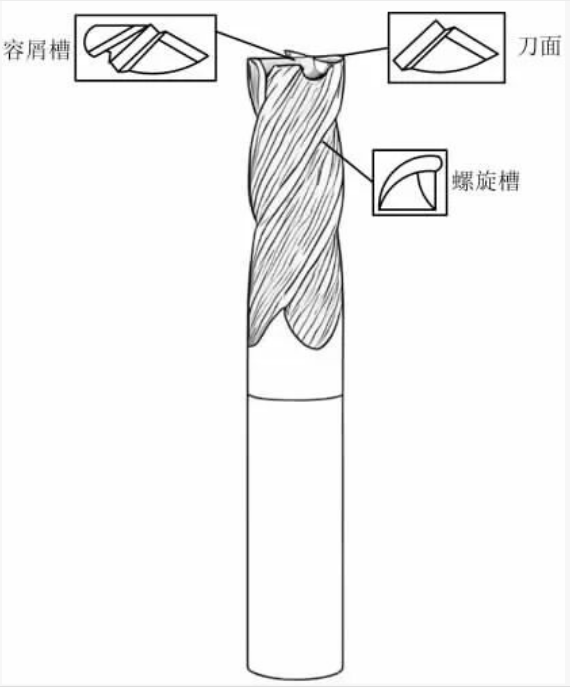
图1 渐变螺旋立铣刀结构
四刀刃平铣刀的总体结构可以划分为两个主要部分,即端面部分和周刃部分。端面部分由端刃后刀面、前刀面、端齿容屑槽组成;周刃的螺旋槽、螺旋刃线和退刀槽等部位构成。这些特征直接反映了刀具的前角、螺旋角、刃倾角等关键参数,对刀具的切削性能、刀具耐用度和加工表面质量起着至关重要的作用[4]。在建模时,确定完整刀具参数体系,包含:刀具半径、芯径、总长、周刃前角、后角。各参数之间存在集合约束关系,例如螺旋槽的深度与刀具芯径的关系可表示为:
式中:rw代表刀具芯径,r代表刀具半径,hc代表螺旋槽深度。这些参数会直接影响到刀具刚度和排屑性能[5]。与传统等螺旋角设计不同,渐变螺旋角从刀尖到尾部分为端部螺旋角和尾部螺旋角两个区段,对其设计依据下述公式:
式中:β(z)代表渐变螺旋角,β1代表端部螺旋角,β2代表尾部螺旋角,z代表轴向位置坐标,L1代表刃长,n代表过渡曲线指数。通过上述设计可以实现螺旋角的平滑过渡,有效分散切削振动,提高切削稳定性。在进行三维建模时,采用参数化设计方法[6]。基于Python语言开发了集成多种建模软件的刀具设计平台,实现了参数化建模与优化功能。
1.2 刀具参数与铣削参数优化设计
渐变螺旋立铣刀的参数优化需要考虑铣削力、铣削温度、刀具寿命等多个相互关联的性能指标。考虑到钛合金等难加工材料的加工特点,以铣削力和铣削温度为双目标,建立优化模型,并通过NSGA-Ⅱ算法运算,完成对模型的求解[7]。加工质量和刀具寿命都受铣削力的影响,通过实验数据拟合,建立了铣削力目标函数F:
式中:γ0代表周刃前角。该模型反映了各参数对铣削力的综合影响。基于Pareto最优解,进行多目标优化,并定义如下优化准则:
式中:x代表设计变量向量,gi(x)代表约束条件。通过遗传算法迭代求解,最终获得螺旋角β1=35°、β2=45°等最优参数组合。对于刀具齿数的确定,可通过排屑槽面积与切屑横截面的关系得出:
式中:Ac代表排屑槽截面积,ξ 代表切屑变形系数,ap和aw代表切屑参数。
2 制作方法研究
2.1 磨削模型与刀具材料砂轮选择
在五轴刀具磨床上实现渐变螺旋端铣刀的磨削加工,必须对其进行准确的运动建模。在此基础上,利用NumRoto磨削软件对加工过程进行了模拟,并对其进行了15种语言的编程。在此基础上,提出了一种新的磨削加工方法——磨削法。砂轮选型是磨削加工过程中的一个重要环节。根据变径螺旋铣刀的特点,分别选择1A1型扁平砂轮进行螺旋槽粗磨,具有大的接触面积,利于刀具的高效切削;1V1型碟式砂轮适用于端齿的容屑槽及Gash角的加工,其倾斜角度的设计方便了小型空间的作业;采用11V9的碗状砂轮可以进行精细的后刀面研磨,从而得到较好的加工效果[8]。这种砂轮组合方案兼顾了磨削效率和精度。刀具材质为GU25UF型硬质合金(Φ12h6×100 mm),硬度达HRA92.5,抗弯强度3 200 MPa。高温红硬性和耐磨性,是刀具使用寿命的重要保障。磨削参数优化可基于材料去除率得到,其公式为:
式中:Q代表材料去除率,vw代表砂轮线速度,ae代表径向切深,vf代表进给速度。通过对这些参数的控制,可以实现高效且低损伤的磨削目标。
2.2 渐变螺旋铣刀制作
在五轴UWIF刀具磨床上,实现了530 mm×320 mm×400 mm的加工行程,0.001 mm的加工精度。加工工艺包括两个主要的工序:周边特性的磨削和末端特性的磨削。采用1A1型砂轮对外圆表面进行修磨。利用B轴的摆角β 与Z轴位移的协同运动来实现渐变螺旋。通过该动力学调节,使刀具的螺旋角度由35度向末端45度平稳过渡。然后用11V9砂轮对周刃后刀面进行精密研磨,并对砂轮的偏移量和倾角进行了准确的控制。
端面特性的研磨是以1V1碟形砂轮为主轴,以“摇摆- 送料”的组合方式来实现端齿的容屑槽加工。采用“切- 摆”加工方式,利用砂轮与工具之间的相对运动,在切削过程中产生后倾角α'1=6°、α'2=12°的双后倾面,可有效地改善刀刃的切削强度,减小振动。
制作过程中特别注重质量检测和控制。采用ZOLLER刀具测量仪对刀具的主要性能指标进行了检验,其螺纹角误差在0.5°以内,后角误差在0.3°以内,刀具的宽度误差在0.02 mm以内,均能达到设计指标。
3 实验分析
3.1 实验准备
用于本实验的加工机床型号为VDL-1000E,本机的速度可调范围较广,转速可从40-8 000 r/min范围内调节,适应各种加工过程对速度的要求,为实验的顺利进行奠定了坚实的基础。
在测试现场,根据具体需求,对设备进行科学、合理配置,以全面、准确地获取各种工艺参数。测试现场如图2所示。
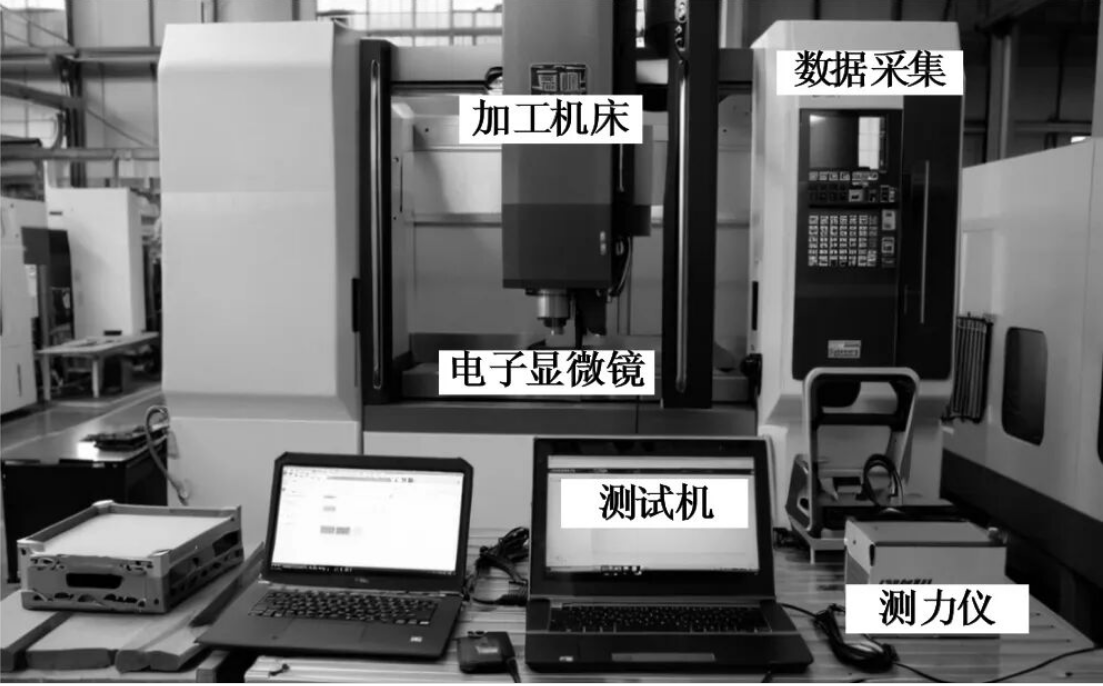
图2 实验现场准备
在此基础上,结合相关工作的具体需求,进行实验中仪器设备的调试与精度校正,在排除外界等相关因素影响或干预的前提下,对设计的成果进行检验。
3.2 渐变螺旋立铣刀螺旋角精度检验
渐变螺旋立铣刀螺旋角度的大小及其改变,会对工具的切割性能、排屑效果及工件的质量产生重要影响。在进行检测时,需要使用三坐标测量机或者特殊的螺旋角测量仪等高精度测量设备。为了更好地反映出渐变螺旋立铣刀螺旋角的变化,需要在工具的不同轴线方向上选择多个测点。
在测试时,应对温度、湿度等环境因素进行严格的控制,以防止对测试结果的影响。在此基础上,根据有关规范及设计规范,对所测得的资料进行处理与分析,以判定其在容许偏差之内。当螺旋角度不满足时,将造成刀具力分配不均匀,刀具振动加剧,工件表面粗糙度降低,因而螺旋角度的检测是确保刀具使用性能的关键。
根据技术标准,在其全长范围内,渐变螺旋立铣刀螺旋角的误差应控制在±1°范围内,如满足此范围,说明设计成果可以达到技术规范,反之如误差>±1°,会导致刀具在切削过程中,出现操作方面的异常,影响工件的加工与生产制造质量。以此为依据,对该指标进行检验,其结果如图3所示。
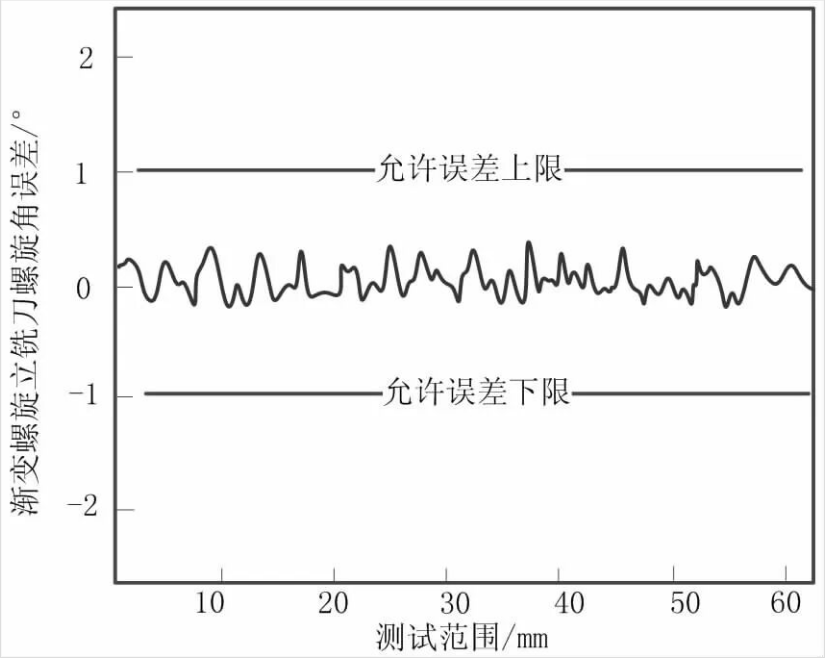
图3 渐变螺旋立铣刀螺旋角精度检验结果
从上述图3所示的结果中可以看出,渐变螺旋立铣刀螺旋角在全长范围内的误差<±1°,满足质量验收需求,达到设计规范。
3.3 刀具表面粗糙度检验
刀具表面粗糙度是衡量其表面微结构精度的重要参数,该指标的优劣将直接影响到刀具的切削性能、耐磨性和工件的表面质量。
为了准确地检测工具的表面不平整性,一般采用表面粗糙度测试仪。利用SRT220型测试仪对其进行表面质量的测试。该仪表是一种高精密的感应式感应器,其评价长度为1 L~5 L,长度为3 L~7 L(L为采样长度)。此仪器可以将测试结果以LCD方式进行显示和输出,最大可显示28项粗糙度参数,满足测试要求。
当工具表面粗糙度过高时,会增大工具与工件间的摩擦力,加快工具的磨损速度,同时也会引起工件表面出现划痕、毛刺等缺陷,从而对零件的加工精度及表面质量产生较大的影响。
根据精加工需求,要求切削刃部位的Ra值≤0.2 μm,以此为依据,得到如图4所示的实验结果。
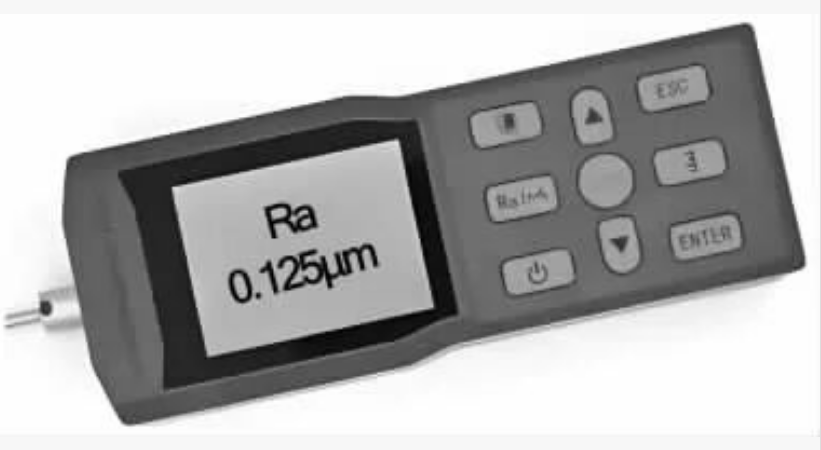
图4 粗糙度检验结果
从上述图4所示的结果可以看出,提出的方法应用后,可以确保切削刃部位的Ra值≤0.2 μm,测试仪界面显示数值为0.125 μm,符合需求。
4 结论
中国制造2025的实施,我国制造业进入了一个全新发展时期,现阶段的科技水平和生产流程日趋完善。近几年,国内的制造业呈现出良好的发展景象,并在主力战机的制造方面取得了显著成绩,其中,航空航天结构件的制造技术备受业界瞩目。但如何保证构件的规范化生产成为了核心技术难点,为解决此方面问题,本文开展了此次设计,提出了针对渐变螺旋立铣刀的设计与制作方法。该方法在经过实践测试后,证明了在实际应用中,可以起到降低表面粗糙度、提高螺旋角精度等作用,以此种方式,为高精度工件的生产与制作提供技术层面支持,为深化刀具的设计予以帮助。
上一篇:端午节放假通知!