螺纹铣刀主要类型
在螺纹铣削加工中,三轴联动数控机床和螺纹铣削刀具是必备的两要素。以下介绍几种常见的螺纹铣刀类型:
一、圆柱螺纹铣刀
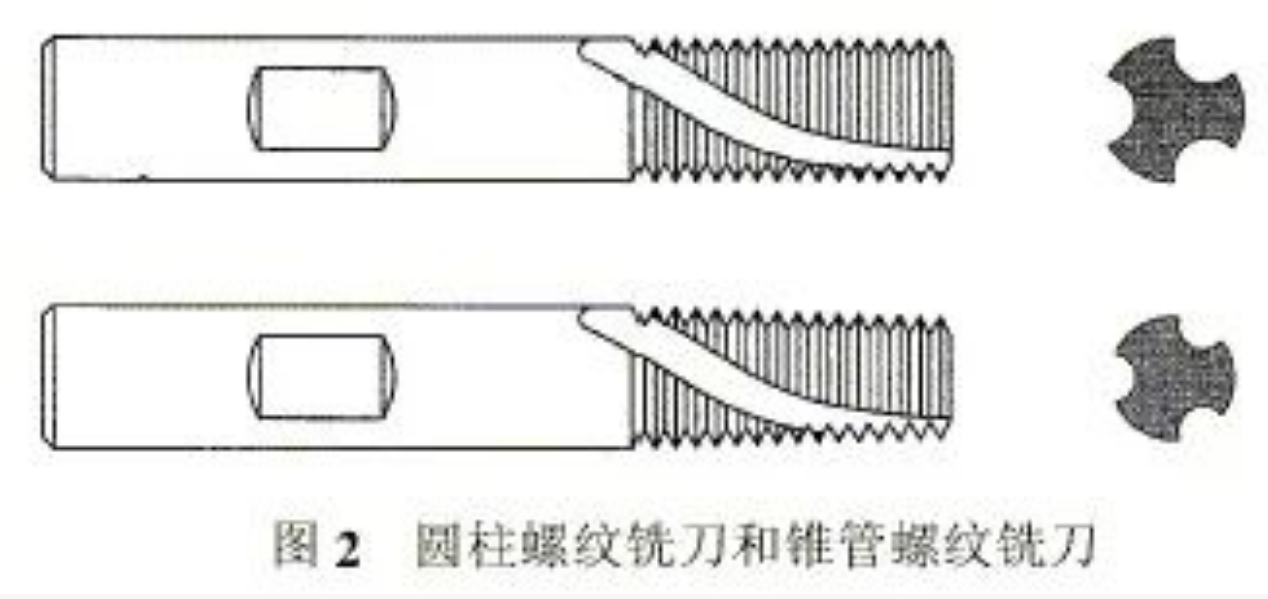
圆柱螺纹铣刀的外形很像是圆柱立铣刀与螺纹丝锥的结合体(见图2上,图2下为锥管螺纹铣刀),但它的螺纹切削刃与丝锥不同,刀具上无螺旋升程,加工中的螺旋升程靠机床运动实现。由于这种特殊结构,使该刀具既可加工右旋螺纹,也可加工左旋螺纹,但不适用于较大螺距螺纹的加工。常用的圆柱螺纹铣刀可分为粗牙螺纹和细牙螺纹两种。出于对加工效率和耐用度的考虑,螺纹铣刀大都采用硬质合金材料制造,并可涂覆各种涂层以适应特殊材料的加工需要。圆柱螺纹铣刀适用于钢、铸铁和有色金属材料的中小直径螺纹铣削,切削平稳,耐用度高。缺点是刀具制造成本较高,结构复杂,价格昂贵。
二、机夹螺纹铣刀及刀片
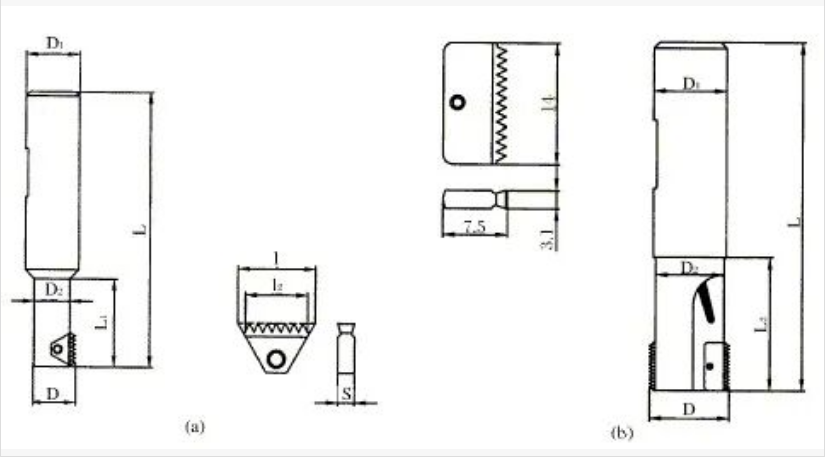
机夹螺纹铣刀适用于较大直径(如D>25mm)的螺纹加工。其特点是刀片易于制造,价格较低,有的螺纹刀片可双面切削,但抗冲击性能较整体螺纹铣刀稍差。因此,该刀具常推荐用于加工铝合金材料。图3所示为两种机夹螺纹铣刀及刀片。图3a为机夹单刃螺纹铣刀及三角双面刀片,图3b为机夹双刃螺纹铣刀及矩形双面刀片。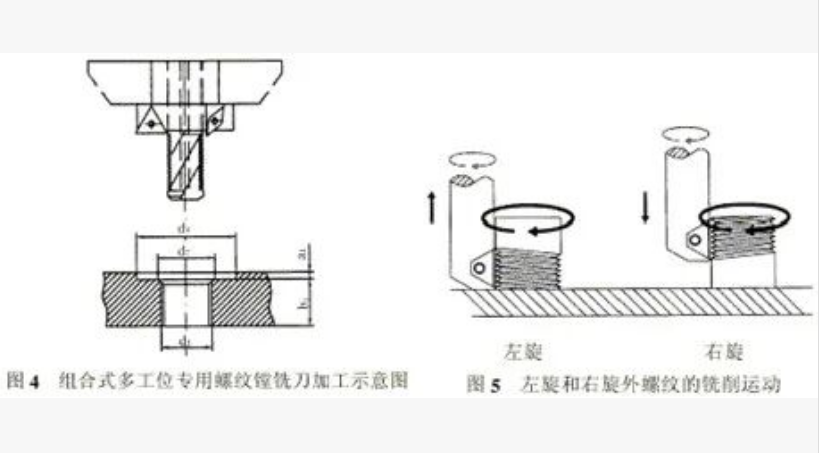
三、组合式多工位专用螺纹镗铣刀
组合式多工位专用螺纹镗铣刀的特点是一刀多刃,一次完成多工位加工,可节省换刀等辅助时间,显著提高生产率。图4所示为组合式多工位专用螺纹镗铣刀加工实例。工件需加工内螺纹、倒角和平台d4。若采用单工位自动换刀方式加工,单件加工用时约30s。而采用组合式多工位专用螺纹镗铣刀加工,单件加工用时仅约5s。
螺旋铣削内孔
一、加工范围
孔径较大的盲孔或通孔,由于麻花钻加工太慢或不能加工,往往选择螺旋铣削的方式。而且由于该方式选择的刀具不带底刃,所以更适合小切深、高转速及大进给的加工情况。二、加工特点
螺旋铣削加工孔是建立在螺旋式下刀方法基础上的加工方法,螺旋铣孔时有一个特点:每螺旋铣削一周,刀具的Z轴方向移动一个下刀高度。
三、螺纹铣刀的选择
选择φ16mm的三刃转位铣刀,刀具转速S=3000r/min,进给量F=2500mm/min。这种方法在螺旋铣削内孔上很有特色,其程序编写的实质就是将一个下刀高度作为螺旋线高度编成一个子程序,通过循环调用该螺旋线子程序,完成整个孔的铣削加工。该方法加工孔不受铣刀规格等因素影响,所以在数控铣床和加工中心上应用比较理想。