一、两者的关系与基本概念
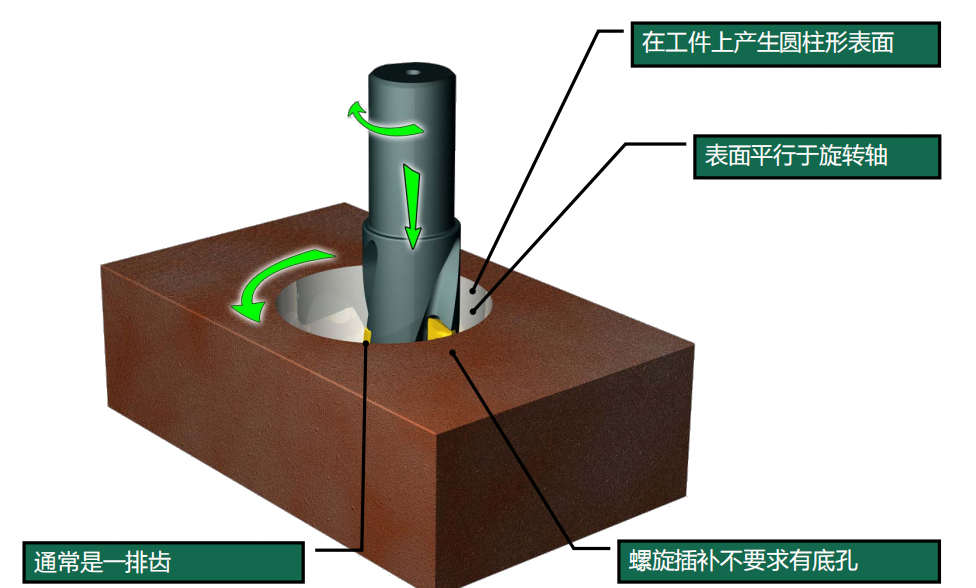
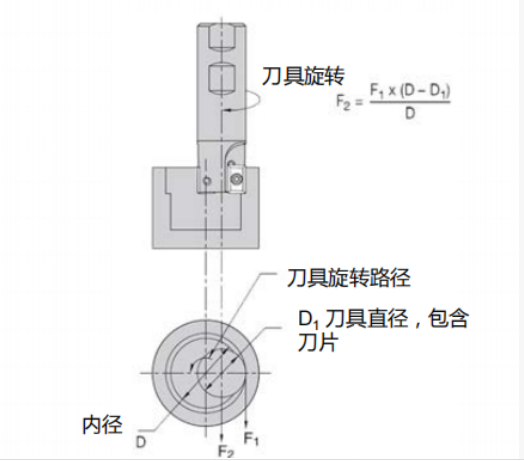
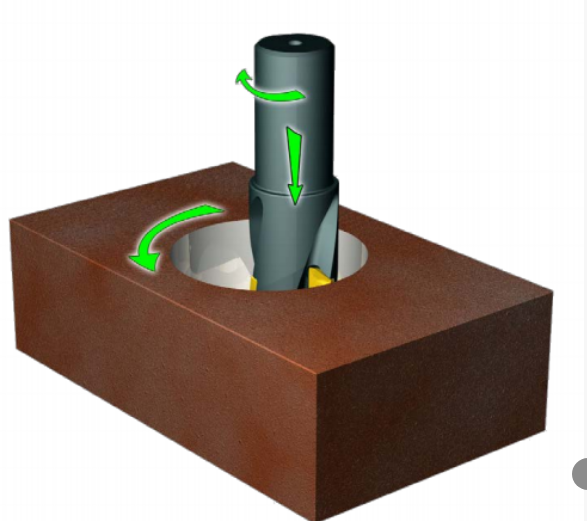
圆周插补(圆弧插补)和螺旋插补在应用中密切相关。圆插补/螺旋插补铣实质上可以看成是斜坡铣的一种变形,即把原来垂直轴线方向上的直线走刀路线变成沿圆周走刀。
| | |
|---|
| | |
| 在 G17/G18/G19 平面中的圆弧运动 + 垂直于该平面的直线运动 | |
螺旋插补的刀具轨迹是一条螺旋线,由三种运动合成:平面内圆周运动 + 垂直方向直线进给 。
二、圆周插补(圆弧插补 G02/G03)
1. 基本指令格式
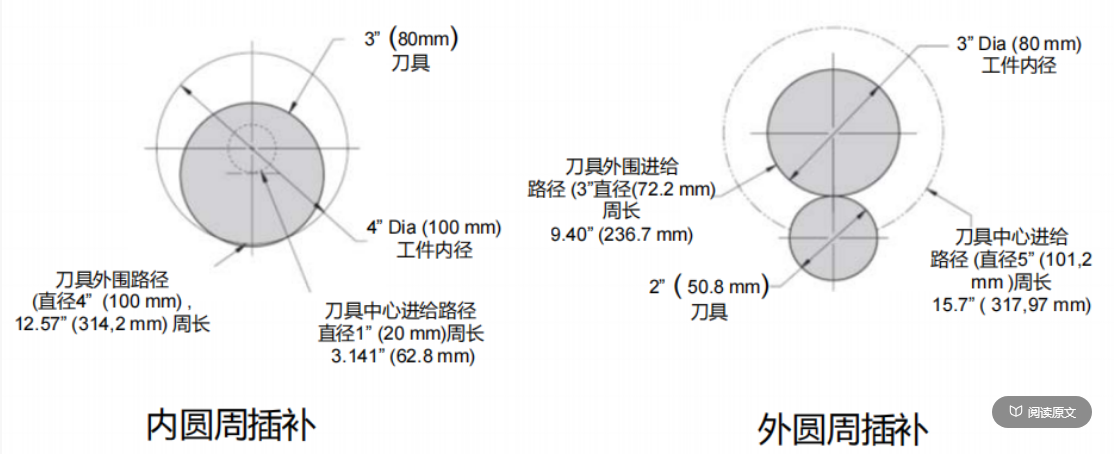
XY平面:G17 G02/G03 X_Y_ I_J_(或R_)F_
ZX平面:G18 G02/G03 X_Z_ I_K_(或R_)F_YZ平面:G19 G02/G03 Y_Z_ J_K_(或R_)F_G02= 顺时针(CW)圆弧插补;G03= 逆时针(CCW)圆弧插补 。
2. 圆弧方向的判断方法
从所指定坐标平面垂直轴的正方向往负方向观察,顺时针为 G02,逆时针为 G03 。例如判断 ZX 平面内圆弧方向时,应从 Y 轴正向往负向观察 。
3. 圆心的两种指定方法
| |
|---|
| 圆弧起点到圆心的矢量在相应坐标轴上的分量,始终为增量值,与G90/G91无关 |
| 用带符号的圆弧半径:≤180°用正值,>180°用负值 |
整圆(360°)只能用 I、J、K 表示,用 R 方式无法执行若一行中同时出现 I、J 和 R,R 优先有效,I、J 无效省略 X、Y、Z 终点坐标时,表示起点终点重合,即切削整圆
三、螺旋插补
1. 指令格式
G17 G02/G03 X_ Y_ I_ J_(或R_)Z_ F_;指令中的Z 轴是圆弧插补轴之外的移动轴,其他部分与圆弧指令相同 。
2. 进给速度的分配
沿Z向进给量与指令值关系:f₃ = f·tanλ,旋转一周Z向移动一个导程
3. 使用注意
一个含螺旋插补的程序段最多只能实现一整圈(360°)的插补运动做整圈时,圆弧半径或圆心位置只能用 I、J、K 两个来指定,不能用 R
4. 西门子系统格式
西门子系统螺旋插补指令为G02/G03 + TURN:G02/G03 X_Y_Z_I_J_TURN=_;TURN 值代表螺旋线中整圆的个数,当螺旋线正好是整圈(N)时,TURN 应等于 N−1。
5. 螺旋铣削的三种切入方式
| |
|---|
| 刀具切入、切出平衡,不留痕迹、不产生振动,即使加工硬材料也如此;程序编制稍复杂,推荐用于精密螺纹 |
| 两切削刃同时切削、受力均匀,能保证螺纹精度,编程简便,一般一次加工而成 |
| |
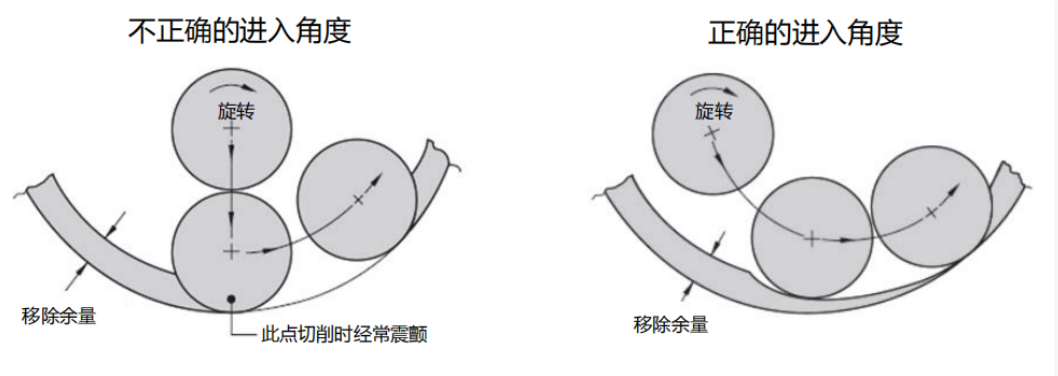
斜坡切入和切出
如下所示,逐渐地斜坡切入可以提供更长的刀具寿命,同时,在刀具切入切出是保持刀具的持续运动,可以消除工件上的停顿刀痕